Publicado por: HeavyPartsSource
Enviar una sola fotografía oblicua tomada con el teléfono de un componente de maquinaria pesada cubierto de grasa —o apoyar una cinta métrica en el banco de trabajo 40–60 mm por detrás de una brida hidráulica elevada— provoca errores de medición por paralaje de perspectiva, reflejos ilegibles en la placa de serie, devoluciones internacionales por flete aéreo de piezas incorrectas y varios días de parada de excavadora en taller. Capture un conjunto estructurado de 5 fotografías numeradas por línea de solicitud que vincule el Número de Identificación del Producto (PIN) de 17 caracteres de la máquina (ISO 10261:2021), la placa del subproveedor iluminada con luz rasante oblicua, las vistas ortogonales de los 4 lados de la carcasa y las mediciones con calibre digital o vernier bloqueado sobre la pieza antes de emitir una orden de compra.
Para fotografiar una pieza de maquinaria pesada y lograr una identificación técnica y verificación de cotización sin errores de montaje, capture cinco vistas estandarizadas por cada línea de solicitud (line-01, line-02): (1) la placa PIN de 17 caracteres de la máquina (ISO 10261:2021, caracteres >= 4 mm en cabina o estampado >= 6 mm con profundidad >= 0.2 mm en el bastidor delantero derecho), (2) la placa de datos del subproveedor del componente fotografiada de frente (90 deg) con el flash de la cámara APAGADO y una linterna LED en ángulo rasante oblicuo de 10–25 deg para exponer los tres campos de identificación (Danfoss H1P Service Parts Manual AX152986481244en-001004, marzo de 2026, pág. 5: número de conjunto Ident, código de modelo interno y número de serie), (3) cuatro vistas ortogonales del cuerpo completo (frente, dorso, izquierda, derecha a intervalos de 90 deg), (4) fotografías con las mordazas del calibre bloqueadas directamente sobre los centros de bridas de 4 tornillos ISO 6162-1 / ISO 6162-2 (L_long x L_short dentro de <= 1.0 mm) y asientos de rosca SAE J514 (37 deg JIC) frente a SAE J1453 (ORFS cara plana), y (5) vistas macro frontales de estrías involutas DIN 5480 marcadas con pintura (z, d_a1, W_k) y conectores eléctricos SAE J2030 Deutsch.
Scroll horizontally to view all columns.
| Vista fotográfica o dato de verificación | Norma de referencia o especificación óptica | Por qué rige la identificación y el montaje de la pieza |
|---|---|---|
Toma 1: Placa PIN de máquina y bastidor (line-01-machine-pin.jpg) | ISO 10261:2021 Cláusulas 4.1–4.7, 5.2, 6.1, 7 (PIN de 17 caracteres; placa >= 4 mm o bastidor >= 6 mm / >= 0.2 mm) | Filtra los catálogos electrónicos OEM (SIS, CSS, PartsPro, PROSIS, GSP) según el corte exacto de serie de producción |
Toma 2: Placa del subproveedor (line-01-component-tag.jpg) | Macro ortogonal (90 deg) con flash APAGADO y luz rasante LED a 10–25 deg (Danfoss AX152986481244en-001004, marzo 2026, p. 5) | Separa el número de conjunto completo, el código de configuración interno y el serial del componente sin reflejos blancos |
Toma 3: Vistas ortogonales de 4 lados (line-01-overall-front.jpg) | Cuatro elevaciones perpendiculares a 90 deg (L_cam >= 400 mm, zoom óptico 2x / 50–70 mm eq.) sobre banco limpio | Confirma subconjuntos acoplados (reguladores, bombas auxiliares, soportes) y distingue orientación izquierda (LH) vs. derecha (RH) |
Toma 4: Calibre bloqueado en bridas y puertos (line-01-flange-caliper.jpg) | Espaciado ISO 6162-1 (Code 61) vs. ISO 6162-2 (Code 62) (<= 1.0 mm); asiento SAE J514 (37 deg JIC) vs. SAE J1453 (ORFS) | Elimina el error de paralaje por perspectiva (Delta z -> 0) y separa puertos que comparten el mismo diámetro y junta tórica AS568 |
Toma 5: Macro de eje estriado y conector (line-01-spline-connector.jpg) | Estrías DIN 5480 / ISO 4156 (30 deg, z, d_a1, W_k con puntos de pintura) y polarización Deutsch DT04/DT06 (Key A/B/C/D) | Evita errores de conteo de +-1 diente en el eje y conectores de solenoide o sensor incompatibles (naranja vs. verde) |
| Modo de fallo dominante y prevención | Error de paralaje (+15% a +25% con regla en banco) y deslumbramiento por flash que causan envíos erróneos | Se previene fijando el calibre sobre el metal mecanizado (Delta z = 0 mm) e iluminando placas a 10–25 deg en ángulo rasante |
¿Cómo evita errores de montaje el protocolo de 5 fotografías y la geometría óptica sin paralaje?
Cuando una bomba hidráulica, un motor de traslación, una válvula de control principal o un kit de sellos de cilindro se solicita sin un número de pieza confirmado, las fotografías constituyen la evidencia metrológica primaria. Si se coloca una regla en el banco de trabajo a una distancia Delta z = 30–60 mm por detrás de una brida elevada y se fotografía con un lente gran angular de teléfono (L_cam = 200–300 mm), la proyección óptica introduce un error de magnificación por paralaje Delta D_app:
D_app = D_true * [ L_cam / (L_cam - Delta z) ] * cos(theta_tilt)
Delta D_app = D_app - D_true = D_true * [ Delta z / (L_cam - Delta z) ] ≈ D_true * (Delta z / L_cam)
Por ejemplo, una brida ISO 6162-1 Code 61 de 1 pulgada (D_true = 52.40 mm) fotografiada a L_cam = 250 mm con la cara del puerto elevada Delta z = 40 mm sobre la regla del banco aparenta medir 62.38 mm (+9.98 mm o +19.05% de error), haciendo que se confunda con una brida de 1-1/4 pulgadas (58.7–66.7 mm).
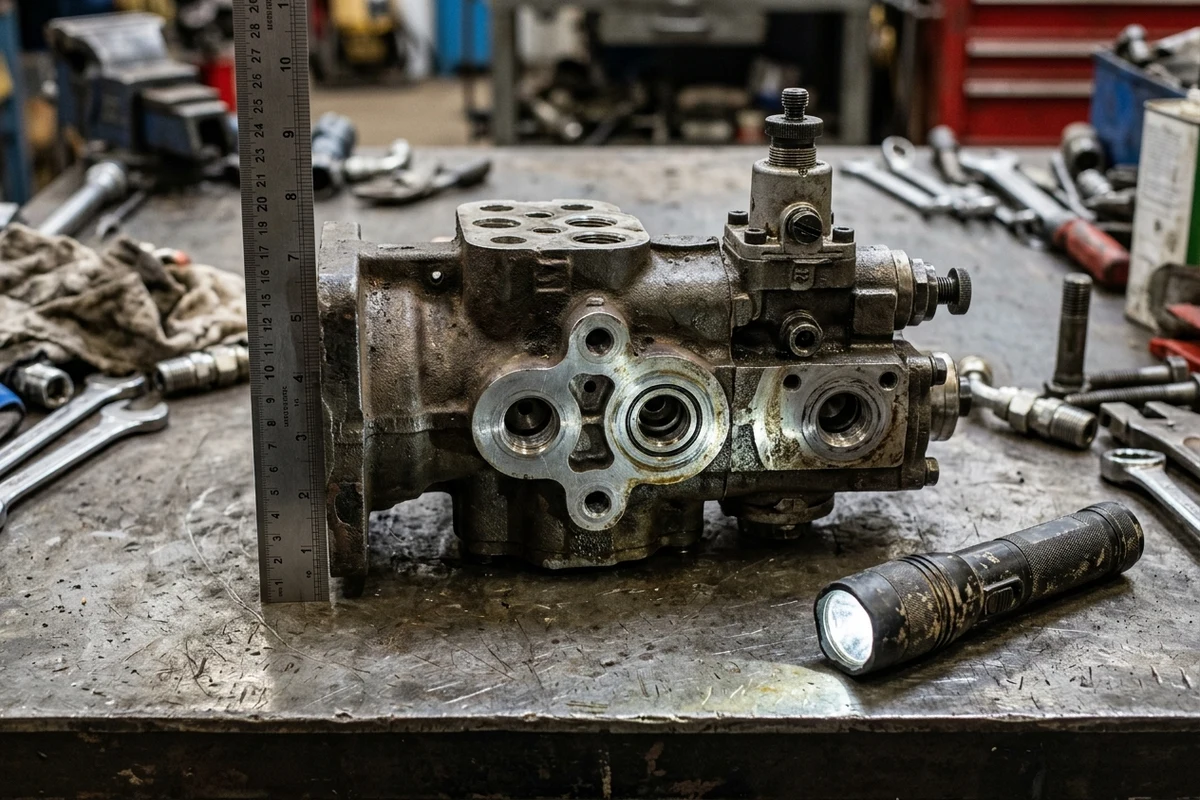
Configuración en banco para fotografía ortogonal de piezas pesadas: caras de puerto limpias, escala rígida de acero inoxidable colocada exactamente en el mismo plano de profundidad (Delta z = 0 mm) de la brida e iluminación de inspección lateral.
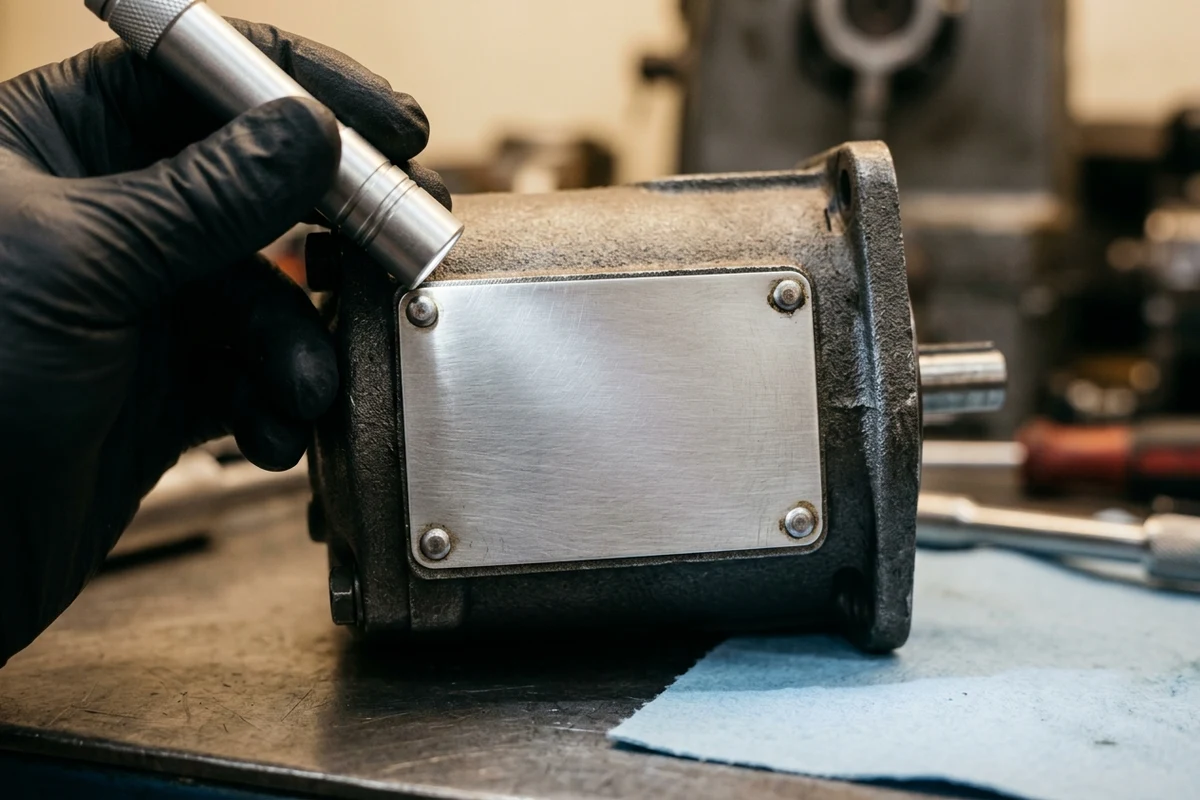
Técnica de luz rasante oblicua (10–25 deg con el flash de la cámara APAGADO): la iluminación lateral proyecta sombras nítidas dentro de las hendiduras estampadas (>= 0.2 mm) desviando el reflejo especular fuera del lente.
Conclusión clave: Apague siempre el flash integrado de la cámara, ilumine las placas metálicas desde un costado a 10–25 deg, no utilice funciones de "mejora de texto con IA" y separe cualquier marca bruta de fundición (>= 0.5 mm de relieve) en un archivo distinto (line-01-casting-mark.jpg) siguiendo nuestra guía para localizar referencias de excavadora.
¿Cómo fotografiar puertos hidráulicos (ISO 6162, SAE J514, SAE J1453), estrías (DIN 5480) y conectores (SAE J2030)?
Cuando la etiqueta del componente se ha desprendido, combine vistas macro axiales con mediciones de calibre bloqueado sobre el metal:
d = m * z, d_b = m * z * cos(30 deg), W_k = m * cos(30 deg) * [ pi * (k - 0.5) + z * inv(30 deg) ] + 2 * x * m * sin(30 deg)
C_net_save = (p_err_snap - p_err_5photo) * [ (D_delay * H_shift * R_downtime) + (2 * W_ship * R_freight) + (P_part * f_restock) + C_labor ] - (t_photo * R_tech)
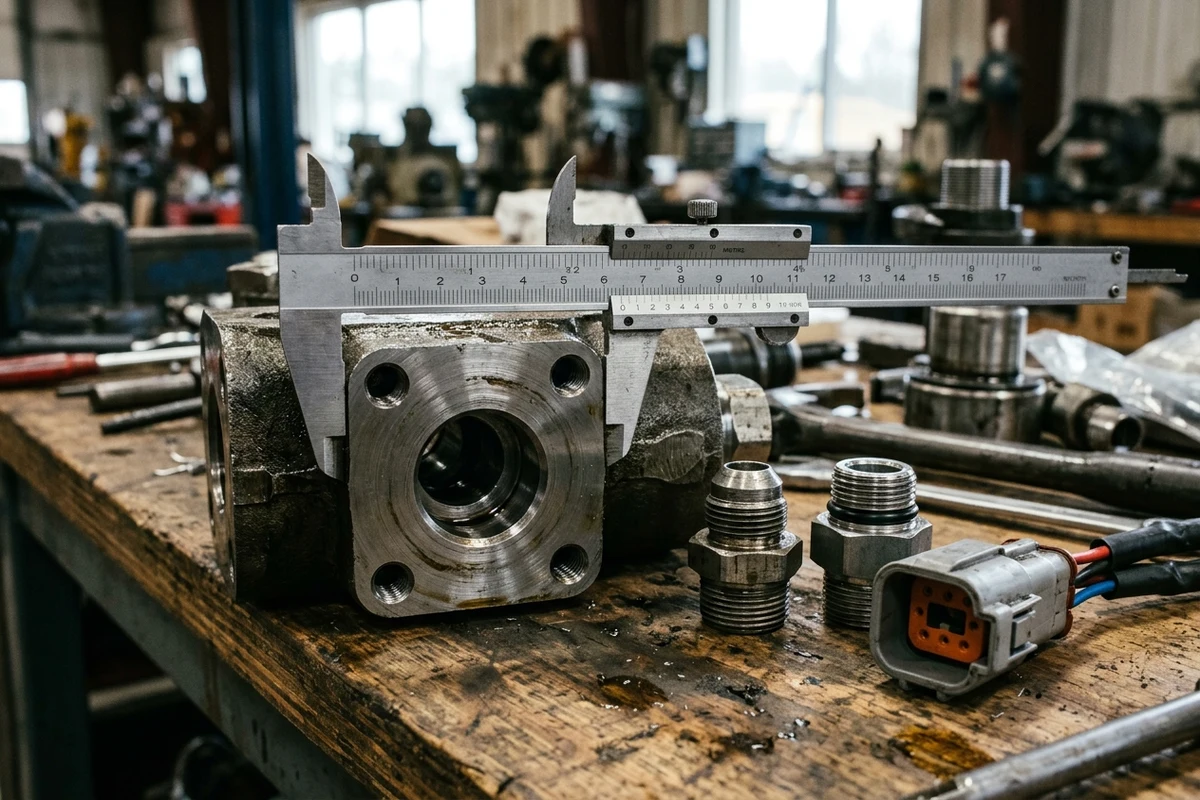
Verificación de interfaces en banco: mordazas del calibre bloqueadas sobre el patrón de 4 tornillos (ISO 6162 Code 61 vs. Code 62) junto a un adaptador abocardado SAE J514 de 37 deg, un racor SAE J1453 ORFS con junta tórica frontal y un conector eléctrico SAE J2030 Deutsch con bloqueo secundario naranja.
Scroll horizontally to view all columns.
| Interfaz mecánica o eléctrica | Norma y presión de referencia | Qué fotografiar con calibre y vista macro | Comparación de medidas clave | Modo de fallo dominante y prevención |
|---|---|---|---|---|
Brida dividida de 4 tornillos (Code 61 vs. Code 62) | ISO 6162-1 (160–350 bar) vs. ISO 6162-2 (420 bar); juntas AS568 de 3.53 mm | Calibre bloqueado sobre centros L_long x L_short (<= 1.0 mm) y marca 'M' de rosca métrica | 3/4" (-12): 47.6 × 22.2 mm (Code 61) vs. 50.8 × 23.8 mm (Code 62); 1" (-16): 52.4 × 26.2 mm vs. 57.2 × 27.8 mm | Fallo: Pedir brida por el diámetro interior o la junta #219. Prevención: Fotografiar el calibre bloqueado en L_long y L_short. |
Racores roscados JIC 37 deg vs. ORFS cara plana | SAE J514 (37 deg cono metal-metal) vs. SAE J1453 (ORFS cara plana con junta 011N90–029N90) | Calibre en diámetro exterior de rosca (OD), peine de roscas (TPI) y macro del asiento interno (37 deg vs. ranura plana) | -08 (1/2"): JIC 3/4"-16 (19.05 mm OD) vs. ORFS 13/16"-16 (20.64 mm OD); -12 (3/4"): JIC 1-1/16"-12 vs. ORFS 1-3/16"-12 | Fallo: Confundir roscas rectas UN/UNF de 12 TPI. Prevención: Fotografiar de frente el cono de 37 deg o la cara plana con junta tórica. |
Eje estriado involuta (DIN 5480 / ISO 4156) | Ángulo de presión 30 deg (W d_B x m x z); módulo m = 1.25–3.0 mm | Puntos de pintura cada 5 dientes en foto axial a 90 deg + calibre en diámetro d_a1 y cota W_k sobre k dientes | W 45 x 2 x 21 (z = 21, d_a1 = 44.00 mm, W_3 = 15.66 mm) vs. W 45 x 2 x 22 (z = 22, W_3 = 15.75 mm) | Fallo: Error de +-1 diente en fotos oblicuas. Prevención: Marcar cada 5.º diente y fotografiar el eje de frente (90 deg). |
Conector eléctrico de arnés (SAE J2030 Deutsch DT) | Receptáculo DT04-*P (pines, seguro verde W*P) vs. enchufe DT06-*S (hembras, seguro naranja W*S) | Macro frontal (90 deg) con guía de polarización a las 12 en punto y foto trasera de colores de cable | Serie 8 y 12 vías codificada por color: Key A = Gris, Key B = Negro, Key C = Verde, Key D = Marrón | Fallo: Enviar válvula solenoide con chavetero incompatible (Key B en lugar de Key A). Prevención: Fotografiar la cara de acoplamiento desacoplada. |
Para conjuntos específicos, combine este registro fotográfico con la lista de verificación de bombas hidráulicas, la tabla de alcance de mandos finales de excavadora, la hoja de trabajo de kits de sellos de cilindros hidráulicos y la guía de piezas de motores diésel.
Para solicitar una corona de giro de excavadora, identifique por separado las fotos de las marcas del rodamiento, los dientes internos o externos, el piñón y cada círculo de montaje. Adjunte las fotos a las lecturas del técnico mediante el registro de inspección y compatibilidad de coronas de giro (en inglés), que reúne los datos de identificación y estado.
Copie el registro de fotografías y nomenclatura de archivos
Qué enviarnos
Scroll horizontally to view all columns.
| Elemento | Por qué lo necesitamos | Formato de ejemplo |
|---|---|---|
Toma 1: Placa PIN de máquina y motor (ISO 10261:2021) | Bloquea el corte exacto de serie de 17 caracteres en los catálogos OEM | line-01-machine-pin.jpg, line-01-engine-plate.jpg + texto de 17 caracteres |
Toma 2: Placa del subproveedor (10–25 deg luz rasante) | Registra el número de conjunto, código de modelo y serial sin reflejos (Danfoss p. 5) | line-01-component-tag.jpg (flash APAGADO) + transcripción literal |
| Toma 3: Vistas ortogonales de los 4 lados del conjunto | Confirma accesorios montados (reguladores, válvulas piloto) y mano de montaje (LH/RH) | line-01-overall-front.jpg, -back.jpg, -left.jpg, -right.jpg (zoom óptico 2x) |
Toma 4: Calibre bloqueado en bridas y roscas (Delta z = 0 mm) | Elimina el error de paralaje en patrones ISO 6162 Code 61/62 y racores SAE J514 / J1453 | line-01-flange-caliper.jpg, line-01-thread-seat.jpg con lectura legible |
| Toma 5: Macro axial de eje estriado y conector eléctrico | Verifica dientes DIN 5480 (z, d_a1, W_k), polarización Deutsch SAE J2030 y daño visible | line-01-spline-axial.jpg, line-01-connector-face.jpg, line-01-damage.jpg |
| Alcance del suministro, cantidad y destino | Define si cotizar conjunto completo, unidad base o kit de sellos (Parker p. 41) | Registro completado enviado mediante el formulario de solicitud de cotización |
Una coincidencia visual o un resultado en nuestra búsqueda de catálogo es un punto de partida de verificación, no una confirmación automática de intercambiabilidad. Envíe su paquete de fotografías numeradas por línea para revisión de cotización o consulte nuestro servicio de identificación de piezas, el directorio de repuestos para maquinaria pesada y cómo funciona nuestro proceso de abastecimiento y cotización.