发布方:HeavyPartsSource
仅凭一张满是油污的工程机械旧件手机斜拍图,或者把卷尺平放在距离凸起液压法兰端面后方 40–60 mm 的工作台面上拍照,会导致严重的透视视差尺寸放大误差、铭牌闪光灯反光白斑、跨国空运错件退换以及挖掘机数日停机损失。在发出采购订单前,请按询价行号(line-01、line-02)拍摄一套结构化的 5 视图技术核对照片组,完整锁定整机 17 位产品识别号(PIN)铭牌、10–25 deg 掠射侧光下的子供应商部件铭牌、四面正交整体轮廓视图以及游标卡尺直接夹持在机加工特征上的实测读数。
为确保工程机械配件照片满足精准技术识别与报价核对要求,请针对每一条询价行(line-01)拍摄五组标准视图:(1) 符合 ISO 10261:2021 标准的 17 位整机产品识别号(PIN)铭牌(驾驶室铭牌字高 >= 4 mm 或前车架动臂根部右侧主钢印字高 >= 6 mm、深度 >= 0.2 mm);(2) 关闭相机闪光灯、采用 10–25 deg 低角度掠射侧光垂直正拍(90 deg)的子供应商部件铭牌特写(如《Danfoss H1P 维修零件手册 AX152986481244en-001004》2026 年 3 月版第 5 页所示,须完整拍出总成物料号 Ident No.、内部配置代码 Model Code 与部件序列号);(3) 部件四面 90 deg 正交轮廓图(前、后、左、右,工作距离 L_cam >= 400 mm 并开启 2x 光学变焦);(4) 游标卡尺或数显卡尺量爪直接锁紧在 ISO 6162-1 / ISO 6162-2 四螺栓对开法兰孔距(L_long x L_short,公差 <= 1.0 mm)及 SAE J514(37 deg JIC 扩口)与 SAE J1453(ORFS 平面 O 型圈)螺纹密封面上的实测图;(5) 点漆标记齿数的 DIN 5480 渐开线花键轴端面正视图(z, d_a1, W_k)与 SAE J2030 Deutsch 电气插头端面微距图。
Scroll horizontally to view all columns.
| 标准视图与命名规则 | 国际标准或光学几何基准 | 对配件核对与防错的决定作用 |
|---|---|---|
视图 1:整机 PIN 与发动机铭牌 (line-01-machine-pin.jpg) | ISO 10261:2021 第 4.1–4.7、5.2、6.1、7 条(17 位 PIN;驾驶室铭牌 >= 4 mm 或车架钢印 >= 6 mm / >= 0.2 mm) | 在 Caterpillar SIS、Komatsu CSS、Hitachi PartsPro、Volvo PROSIS 或三一 GSP 图册中锁定准确的序列号分界 |
视图 2:子供应商部件铭牌 (line-01-component-tag.jpg) | 关闭闪光灯,90 deg 垂直微距配合 10–25 deg 掠射侧光(Danfoss AX152986481244en-001004 第 5 页) | 消除镜面反光白斑,清晰区分完整总成件号、内部旋转组/调节器型号代码与服务通报序列号 |
视图 3:四面正交整体视图 (line-01-overall-front.jpg) | 四个 90 deg 垂直正交方向(L_cam >= 400 mm,2x 光学焦段 / 等效 50–70 mm) | 确认附带附件(先导阀、调节器、串联齿轮泵、支架)供货范围及左右(LH/RH)安装方向 |
视图 4:卡尺夹持法兰与油口 (line-01-flange-caliper.jpg) | ISO 6162-1 (Code 61) 与 ISO 6162-2 (Code 62) 螺栓孔距(<= 1.0 mm);SAE J514 (37 deg) 与 SAE J1453 (ORFS) | 彻底消除景深落差引起的透视视差误差(Delta z = 0 mm),区分共用同一 O 型圈的常压与高压法兰 |
视图 5:花键轴端与线束插头 (line-01-spline-connector.jpg) | DIN 5480 / ISO 4156(30 deg 花键 z, d_a1, W_k 点漆记号)与 SAE J2030 Deutsch 插头(Key A/B/C/D) | 防止斜拍导致的 +-1 齿数漏数,并核对电磁阀/传感器插头防呆键槽与橙/绿副锁扣颜色 |
| 主要失效模式与预防措施 | 背景放尺透视视差(放大 +15% 至 +25%)与闪光灯眩光导致跨国发错总成 | 通过量爪直接夹持金属特征(Delta z = 0 mm)及 10–25 deg 掠射侧光照明在发货前拦截错件 |
为什么工作台背景放尺和手机广角近拍会导致严重的尺寸失真?
在现场配件拍照中,最常见的测量事故是将液压泵、行走马达或油缸端盖放在工作台上,把钢卷尺平放在距离待测法兰端面下方 Delta z = 30–80 mm 的台面上,再用手机主摄广角镜头(等效焦距 24–28 mm)在近距离(L_cam = 200–300 mm)俯拍。根据针孔与几何光学投影定律,高于标尺平面的待测特征会产生透视视差放大误差 Delta D_app:
D_app = D_true * [ L_cam / (L_cam - Delta z) ] * cos(theta_tilt)
Delta D_app = D_app - D_true = D_true * [ Delta z / (L_cam - Delta z) ] ≈ D_true * (Delta z / L_cam)
例如,一个真实长边孔距为 D_true = 52.40 mm 的 1 英寸 ISO 6162-1 Code 61 液压法兰油口,若端面高于台面标尺 Delta z = 40.0 mm,在相机距离标尺 L_cam = 250.0 mm 处垂直拍照(theta_tilt = 0 deg),照片中对着背景标尺读出的视在尺寸将达到 D_app = 52.40 * (250 / 210) = 62.38 mm(产生 +9.98 mm 即 +19.05% 的视差放大),直接使审核人员将 1 英寸 Code 61 油口误判为 1-1/4 英寸(58.7–66.7 mm)法兰。
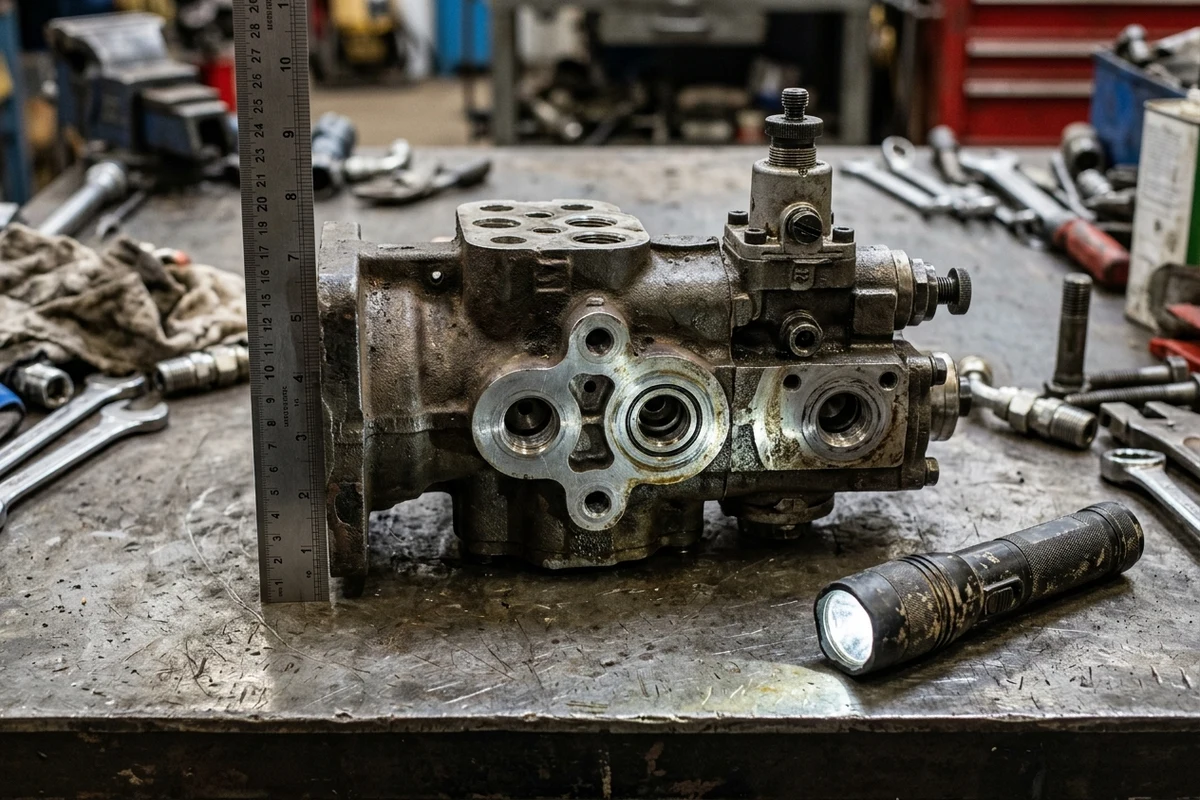
四面正交与共面标尺拍摄规范:将刚性不锈钢直尺紧贴在待测法兰同一深度平面(Delta z = 0 mm)内,并在 L_cam >= 400 mm 处使用 2x 光学焦段垂直拍摄,彻底消除广角透视畸变。
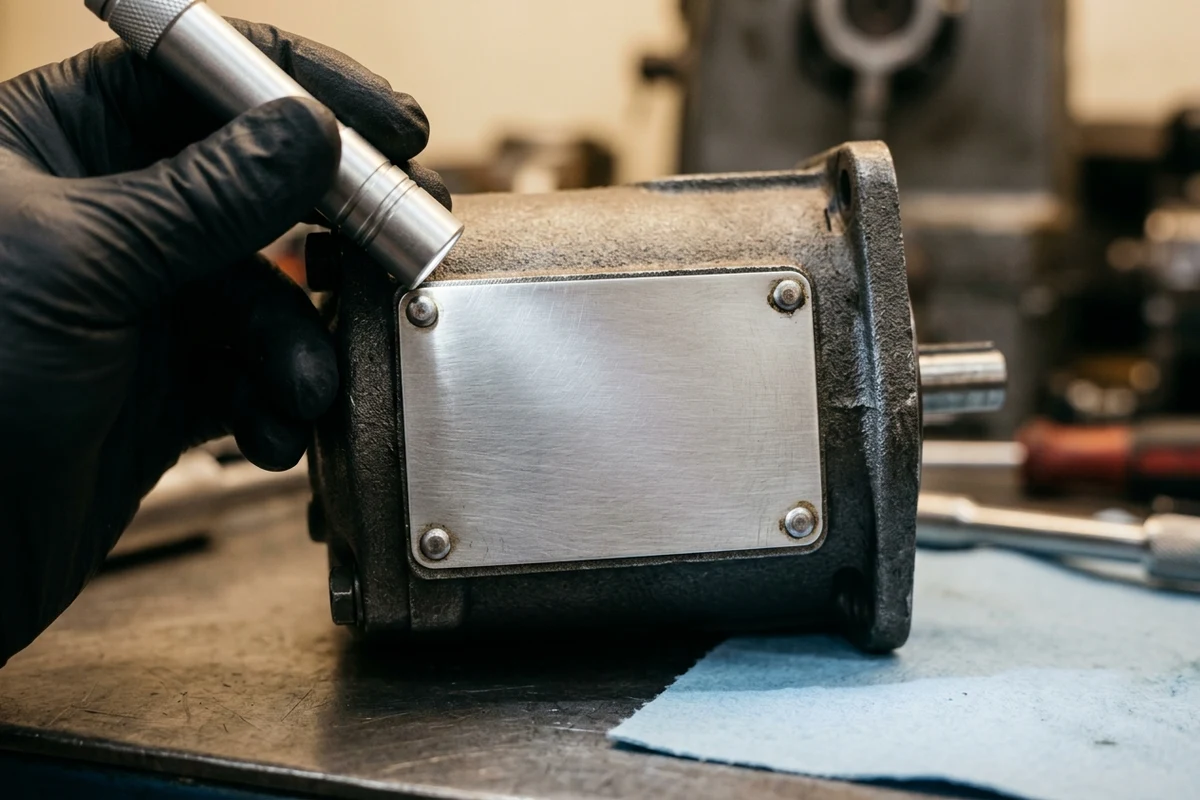
10–25 deg 低角度掠射光(Oblique Raking Light)拍摄法:关闭手机内置闪光灯,从侧面以 10–25 deg 掠射角打光,使 >= 0.2 mm 的打刻凹槽产生高对比度阴影,同时避免镜面反射进入镜头。
核心结论: 拍摄金属铭牌时务必关闭手机闪光灯与“AI 文字增强/超分变焦”,改用外置手电筒从侧面 10–25 deg 掠射照明;壳体上的凸起毛坯铸造号(浮雕 >= 0.5 mm)请单独命名为 line-01-casting-mark.jpg,并参照挖掘机件号查找与核对指南记录在铸造观察栏内。
当铭牌缺失时,如何拍摄液压油口(ISO 6162 / SAE J514 / SAE J1453)、花键轴(DIN 5480)与线束插头(SAE J2030)?
当拆车件铭牌脱落时,必须用游标卡尺直接夹持机加工金属面并结合端面正拍微距图进行物理核对:
d = m * z, d_b = m * z * cos(30 deg), W_k = m * cos(30 deg) * [ pi * (k - 0.5) + z * inv(30 deg) ] + 2 * x * m * sin(30 deg)
C_net_save = (p_err_snap - p_err_5photo) * [ (D_delay * H_shift * R_downtime) + (2 * W_ship * R_freight) + (P_part * f_restock) + C_labor ] - (t_photo * R_tech)
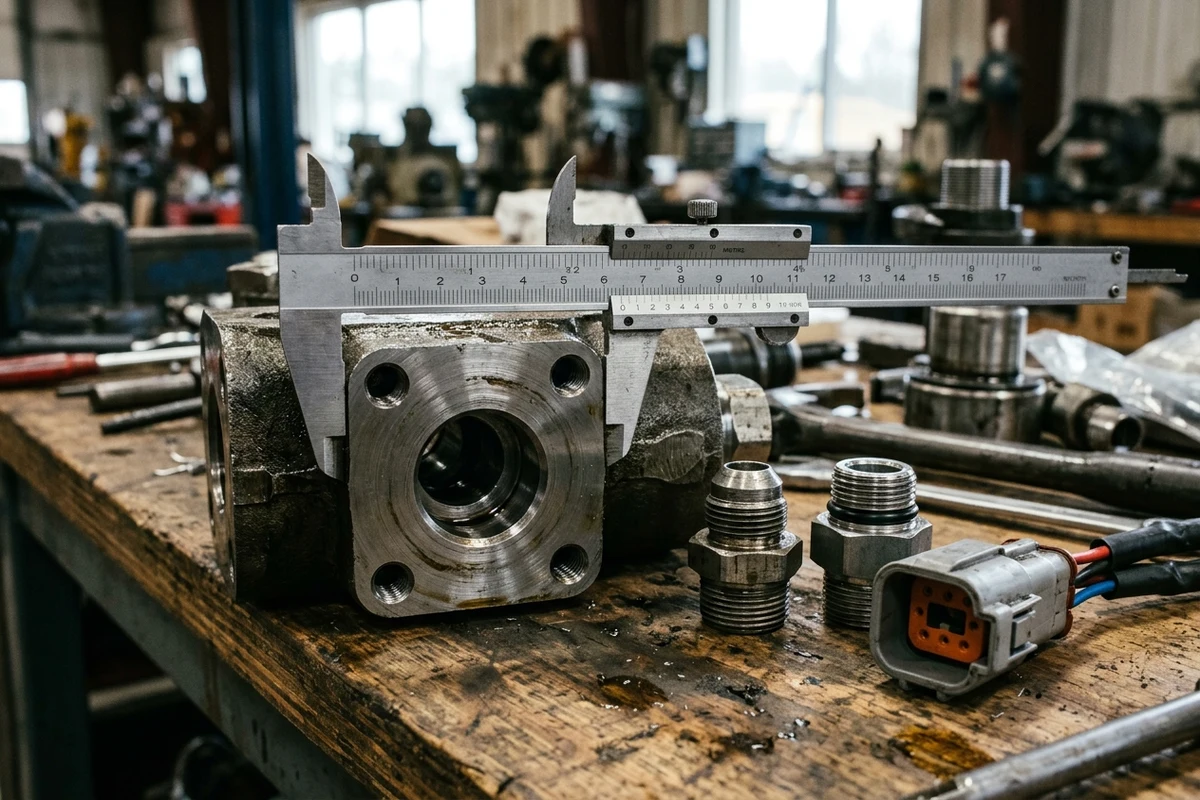
接口防错工作台实拍:游标卡尺直接夹持四螺栓法兰孔距(区分 ISO 6162 Code 61 与 Code 62),同时对比 SAE J514 37 deg 锥面、SAE J1453 ORFS 端面 O 型圈槽及 SAE J2030 Deutsch 插头橙色楔形锁扣。
Scroll horizontally to view all columns.
| 机械或电气接口类型 | 适用标准与压力等级 | 卡尺与微距拍摄必拍特征 | 典型尺寸对比 (-06 / -08 / -12 / -16) | 主要失效模式与预防措施 |
|---|---|---|---|---|
四螺栓对开法兰 (Code 61 vs. Code 62) | ISO 6162-1 (160–350 bar) vs. ISO 6162-2 (420 bar);共用 AS568 3.53 mm O 型圈 | 卡尺锁紧测量长短边孔距 L_long x L_short (<= 1.0 mm) 及端面 'M' 公制螺纹钢印 | 3/4" (-12):47.6 × 22.2 mm vs 50.8 × 23.8 mm;1" (-16):52.4 × 26.2 mm vs 57.2 × 27.8 mm | 失效: 仅拍油口内径或 #219 O 型圈导致常压/高压法兰发错。预防: 拍摄卡尺夹持 L_long 与 L_short 读数。 |
螺纹管接头 (JIC 37 deg vs. ORFS 平面) | SAE J514 (37 deg 金属锥面) vs. SAE J1453 (ORFS 平面嵌 011N90–029N90 O 型圈) | 卡尺测外螺纹外径 (OD)、螺纹规测牙距 (TPI) 及 45 deg 斜拍内部密封锥面或平面槽 | -08 (1/2"):JIC 3/4"-16 (19.05 mm) vs ORFS 13/16"-16 (20.64 mm);-12 (3/4"):JIC 1-1/16"-12 vs ORFS 1-3/16"-12 | 失效: 侧面照片无法区分同为美制直螺纹的 JIC 与 ORFS。预防: 微距拍清 37 deg 锥面或端面 O 型圈槽。 |
渐开线花键轴 (DIN 5480 / ISO 4156) | 30 deg 压力角 (W d_B x m x z);模数 m = 1.25–3.0 mm | 用漆笔每隔 5 齿点记号后 90 deg 轴向正拍端面 + 卡尺测齿顶圆 d_a1 与跨齿距 W_k | W 45 x 2 x 21 (z = 21, d_a1 = 44.00 mm, W_3 = 15.66 mm) vs. W 45 x 2 x 22 (z = 22, W_3 = 15.75 mm) | 失效: 斜拍数齿漏数 1 齿导致联轴器无法装配。预防: 每 5 齿点漆正拍轴端并实测 W_k (±0.05 mm)。 |
重型防水线束插头 (SAE J2030 Deutsch DT) | 插座 DT04-*P (公针,绿色副锁 W*P) vs. 插头 DT06-*S (母孔,橙色副锁 W*S) | 将防呆键槽朝上(12 点钟方向)90 deg 正拍插合端面 + 尾部进线胶塞线色图 | 8 孔与 12 孔防呆键壳体颜色:Key A = 灰色,Key B = 黑色,Key C = 绿色,Key D = 棕色 | 失效: 只拍黑色波纹管侧面导致电磁阀插头键槽不匹配。预防: 拔下插头正拍端面孔位与楔形锁颜色。 |
针对具体总成类别,请同步配合使用替换液压泵核对清单、挖掘机终传动总成供货范围表、液压油缸密封包尺寸核对表以及柴油发动机配件订货资料清单。
询价挖掘机回转支承时,请分别标注轴承标记、内齿或外齿、配对小齿轮及两组安装孔圈的照片。将照片与技术人员的读数一起整理到回转支承检测与配型记录(英文),便于同时提交身份识别和状态检测资料。
可复制的配件拍照与文件命名核对表
询价时请向我们发送以下资料
Scroll horizontally to view all columns.
| 提交项目 | 工程核对用途 | 标准命名与格式示例 |
|---|---|---|
视图 1:整机 PIN 与发动机铭牌 (ISO 10261:2021) | 锁定 OEM 图册中准确的 17 位序列号分界与发动机配置号 | line-01-machine-pin.jpg、line-01-engine-plate.jpg 及 17 位文本 |
视图 2:子供应商部件铭牌 (10–25 deg 掠射侧光) | 无眩光提取总成物料号、内部型号代码与部件序列号 (Danfoss p. 5) | line-01-component-tag.jpg(关闭闪光灯)及逐行文字抄录 |
| 视图 3:部件四面正交整体视图 | 确认附带调节器/先导阀/辅泵供货范围及左右安装方向 | line-01-overall-front.jpg、-back.jpg、-left.jpg、-right.jpg (2x 光学焦段) |
视图 4:卡尺锁紧法兰与螺纹密封面 (Delta z = 0 mm) | 消除透视视差,精准区分 ISO 6162 Code 61/62 与 SAE J514 / J1453 油口 | line-01-flange-caliper.jpg、line-01-thread-seat.jpg(卡尺读数清晰) |
| 视图 5:点漆花键轴端与线束插头端面 | 核对 DIN 5480 齿数 (z, d_a1, W_k)、SAE J2030 Deutsch 防呆键槽及损坏部位 | line-01-spline-axial.jpg、line-01-connector-face.jpg、line-01-damage.jpg |
| 供货范围、采购数量与目的港 | 明确报价为完整总成、裸件还是密封修理包 (Parker p. 41) | 填妥上方核对表并通过在线询价表单提交 |
外观相似或目录搜索中的初步匹配不能替代排量、溢流压力、软件标定与序列号分界核对。准备好识别照片后,请提交按行号命名的照片包与核对表以供报价审查,或查看我们的配件识别服务、工程机械配件目录以及配件寻源与报价核对流程指南。